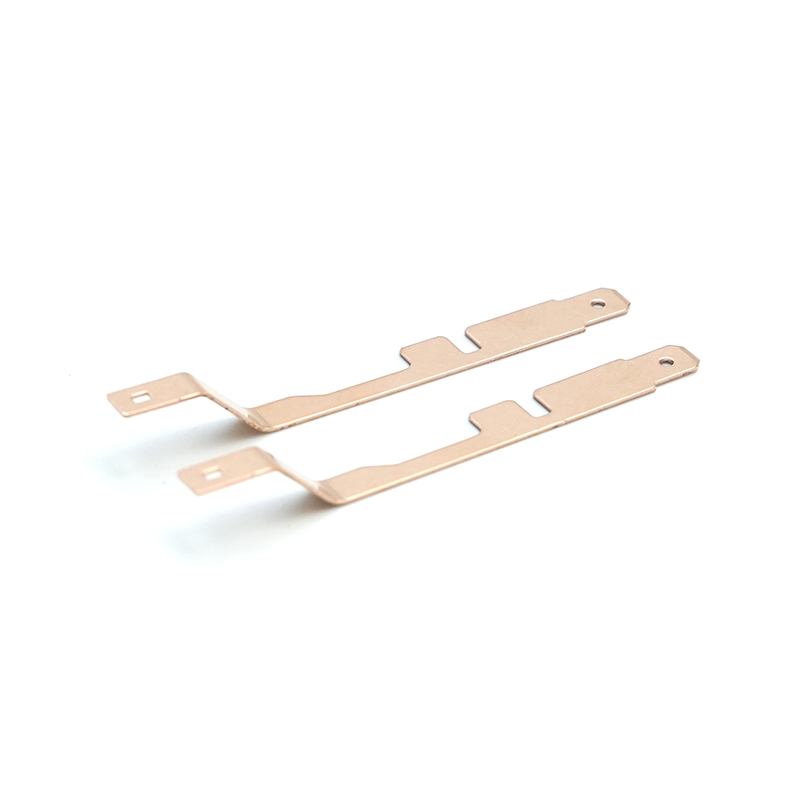
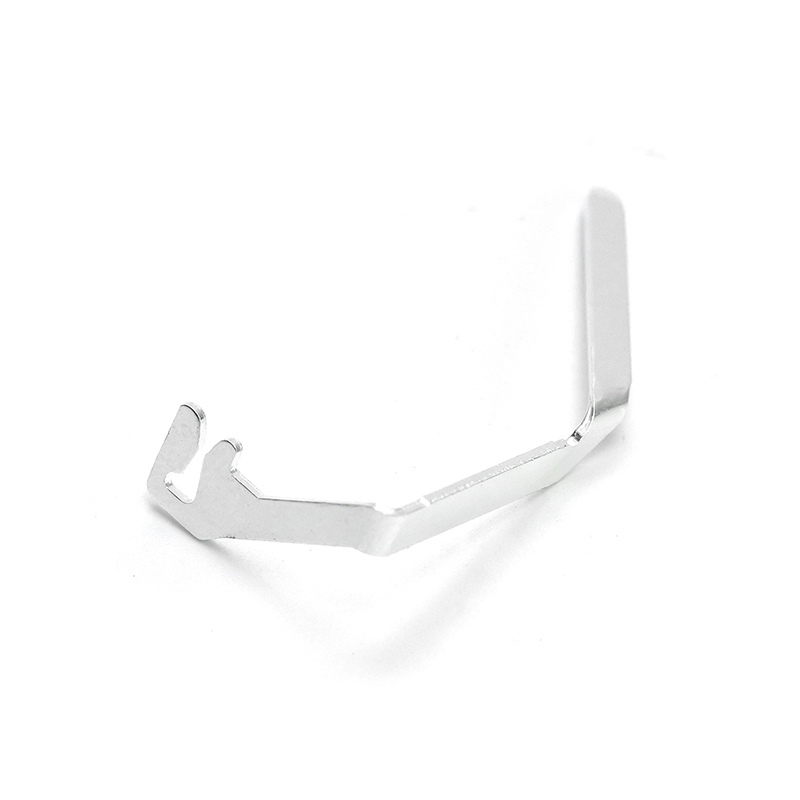
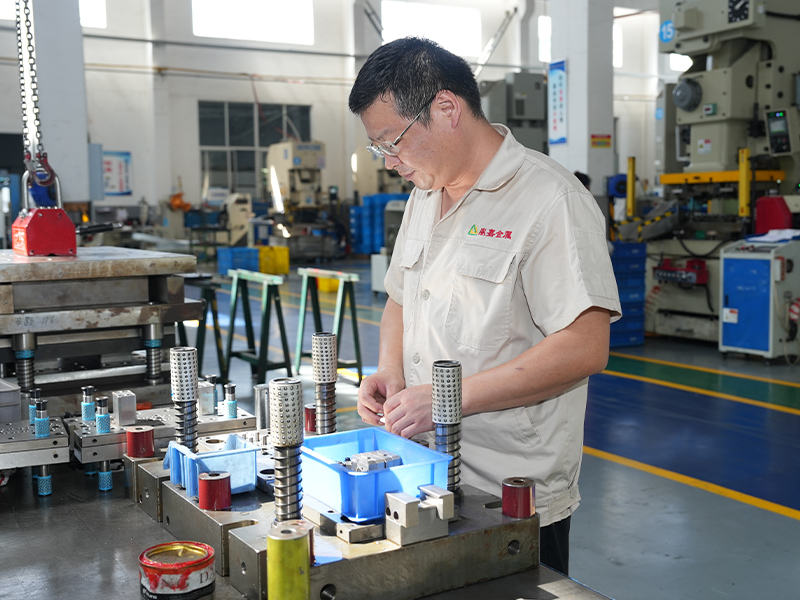
Insinöörille, joka määrittelee yhteenliitännät, hankintapäällikkölle, joka hankkii laakerikehyksiä, tai tuotesuunnittelijalle, joka optimoi lämmönpoiston, kuparileimausosat edustavat usein suorituskyvyn ja valmistettavuuden lähentymistä, johon harvat muut komponenttityypit pystyvät vastaamaan. Haasteena ei ole se, voidaanko kuparia meistää, vaan se, kuinka valita oikea seos, määritellä toleranssit, jotka tasapainottavat kustannukset ja toiminnan, ja kysyä toimittajilta oikeat kysymykset ennen ensimmäisen työkalun leikkaamista.
Mitä ovat kuparin leimausosat?
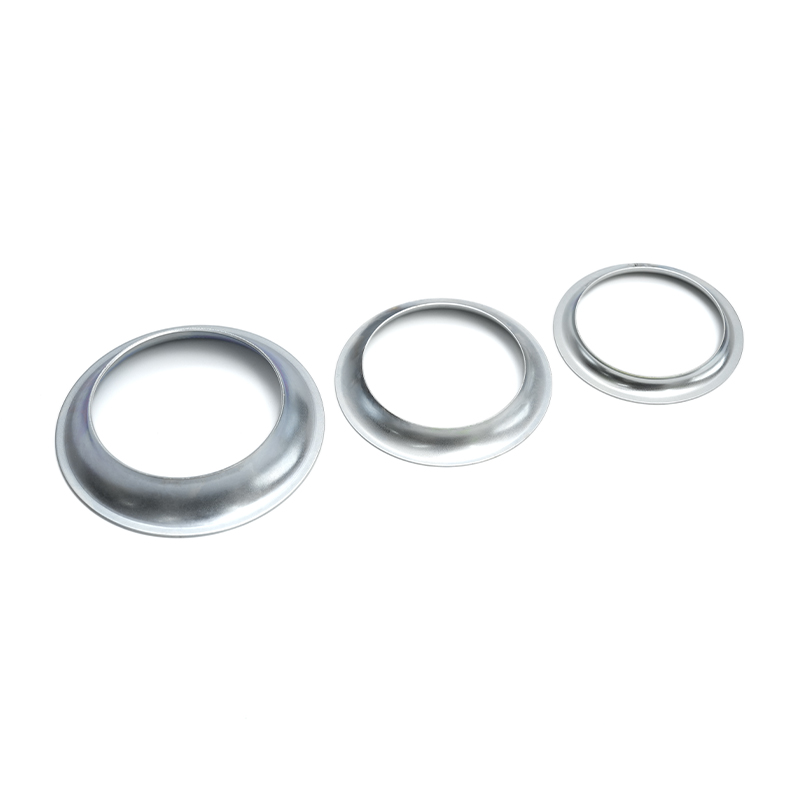
Kuparin leimausosat ovat tarkkuusmetallikomponentteja, jotka on valmistettu syöttämällä kuparia tai kupariseosnauhaa progressiivisen tai yhdistetyn meistosuuttimen läpi suuressa tonnimäärässä. Nauhaa peitetään, lävistetään, taivutetaan, vedetään ja muotoillaan asemien sarjassa, usein yli 200 iskua minuutissa. Tuloksena on verkkomuotoinen osa, joka täyttää tiukat mittavaatimukset minimaalisella toissijaisella prosessoinnilla – kriittinen suurten volyymien sähkö-, auto- ja teollisuussovelluksissa.
Prosessin yleiskatsaus
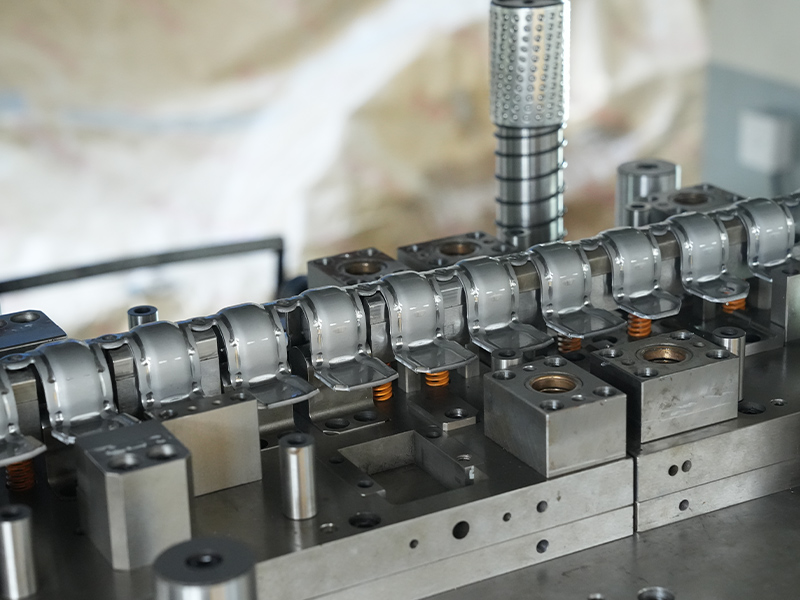
Valmistusjakso alkaa kuparinauhalla, jonka paksuus on tyypillisesti 0,05–3,0 mm ja joka syötetään kelasta puristimeen. Progressiivinen meisti suorittaa useita operaatioita yhdellä vedolla. Prosessin jatkuva luonne mahdollistaa tasaisen osittaisen toistettavuuden ja tukee vuosittaisia määriä 100 000 kappaleesta kymmeniin miljooniin kappaleisiin. Keskeisiä vaiheita ovat pilotointi tarkan kohdistuksen aikaansaamiseksi, ulkoprofiilin tyhjennys, piirteiden, kuten säteiden tai kohokuvioiden, muodostaminen ja valmiin osan erottaminen alustasta. Edistyksellinen työkalu integroi sisäänrakennetut tunnistus- ja näköjärjestelmät poikkeamien havaitsemiseksi reaaliajassa.
Miksi valita kupari?
Kuparin sähkönjohtavuus (jopa 100 % IACS puhtaille laaduille) tekee siitä parhaan materiaalin virtaa kuljettaville komponenteille. Sen lämmönjohtavuus, noin 20 kertaa ruostumattoman teräksen johtavuus, vetää lämmön pois herkistä liitoskohdista tehomoduuleissa ja LED-kokoonpanoissa. Lisäksi kupari tarjoaa luonnollisen korroosionkestävyyden ilman suojaavaa pinnoitusta monissa sisäympäristöissä, ja sen suuri sitkeys mahdollistaa monimutkaisten muotojen muodostamisen, jotka halkeisivat vähemmän muokattavia materiaaleja. Alumiiniin verrattuna kuparileimausosat eliminoivat galvaanisen korroosion riskin, kun ne yhdistetään kuparijohtimiin, ja vähentävät päätevikoja tuotteen elinkaaren aikana.
Oikean kuparilejeeringin valinta
Seoksen valinta on yksittäinen merkittävin päätös määrittelyprosessissa. Sähköiset, mekaaniset, termiset ja taloudelliset tekijät on punnittava aiottua käyttöympäristöä vasten. Kolme yleisimmin leimattua kupariperhettä – puhdas kupari, messinki ja fosforipronssi – tarjoavat jokaisella erillisen kompromissiprofiilin.
Puhdas kupari, messinki, fosforipronssi
| Seos | Johtavuus (%IACS) | Tyypillinen UTS (MPa) | Taipuisuus | Ensisijainen etu |
|---|---|---|---|---|
| C11000 (ETP-kupari) | 100 | 220–310 | Erinomainen | Korkein sähkö/lämmönjohtavuus |
| C26000 (messinkipatruuna) | 28 | 310–580 | Hyvä | Koneistettavuus ja kustannustasapaino |
| C51000 (fosforipronssi) | 15 | 470–690 | Kohtalainen | Väsymiskestävyys ja jousiominaisuudet |
Puhdas kupari (C11000) on vertaansa vailla virtakiskoissa, virranjakelukoskettimissa ja jäähdytyselementeissä, joissa vaaditaan minimaalista jännitteen pudotusta tai maksimaalista lämmönsiirtoa. Kuitenkin sen alhainen myötöraja rajoittaa sen käyttöä jousikuormitetuissa koskettimissa. Messinki (C26000) tarjoaa suotuisan tasapainon lujuuden, korroosionkestävyyden ja alhaisempien raaka-ainekustannusten välillä, joten se sopii ihanteellisesti liittimiin, liittimiin ja koristeellisiin teollisuusliittimiin. Fosforipronssi (C51000) tarjoaa parhaan yhdistelmän jousiominaisuuksia ja väsymisikää, ja se perustuu miljardeihin sähkökosketinjousiin ja EMI-suojaussormiin joka vuosi. Tämän seoksen kyky ylläpitää kosketusvoimaa tuhansien kytkentäjaksojen ajan tekee siitä välttämättömän liittimissä ja releliitännöissä.
Materiaalin valintatekijät
Johtavuuden ja lujuuden lisäksi valintamatriisin tulisi sisältää muovattavuus (R/t-suhteen rajoitukset), jännitysrelaksaatiokestävyys korotetussa lämpötilassa ja yhteensopivuus myöhempien pinnoitus- tai hitsausprosessien kanssa. Prosessorin jäähdytyselementissä lämpödiffuusio ja juottamisen helppous hallitsevat; laakerikehikon väsymislujuus syklisessä kuormituksessa ja öljyn yhteensopivuus ovat etusijalla. Alkaen sovelluksessa vallitsevasta vikatilasta – sähköinen ylikuumeneminen, mekaaninen murtuminen tai korroosio – kaventaa seoskenttää nopeasti ja estää materiaalikustannuksia nostavan ylimäärittelyn.
Suunnitteluun ja valmistukseen liittyviä näkökohtia
Edes optimaalinen metalliseosvalinta ei tuota tuottoa ja laatua, jos osan geometria jättää huomiotta levymetallin muodonmuutoksen perustekijät. Varhainen yhteistyö suunnitteluinsinöörin ja leimaustoimittajan välillä voi lyhentää työkalujen läpimenoaikaa ja välttää kalliita kenttävikoja.
Bend Radius ja Springback
Yhden materiaalipaksuuden vähimmäissisätaivutussäde on turvallinen lähtökohta useimmille kupariseoksille, mutta tiukemmat säteet ovat mahdollisia hehkutetuissa materiaaleissa, joissa rakeisuus on suunnattu suotuisasti. Takaisinjousi - elastinen palautuminen, joka aiheuttaa taivutetun kulman avautumisen meistin vetäytymisen jälkeen - on kompensoitava työkalun geometriassa. Kupariseoksilla on tyypillisesti vähemmän joustavuutta kuin ruostumattomalla teräksellä, mutta fosforipronssi voi vaatia 2–6 asteen ylitaivutuskulmia luonteesta riippuen. Takaisinjouston ennustaminen elementtisimulaatiolla vähentää kokeilu-iteraatioita ja varmistaa mittavakauden koko kelaerässä.
Toleranssit ja tarkkuusohjaus
Progressiivinen leimaus voi rutiininomaisesti säilyttää ±0,05 mm:n mittatoleranssit kriittisissä ominaisuuksissa, ja tiukemmat rajat voidaan saavuttaa in-die-koikoin tai parranajoasemien avulla. Reikien kokoa, jakoväliä ja tasomaisuutta koskevia vaatimuksia on tarkasteltava alan standardien, kuten ISO 2768:n, mukaisesti. Esimerkiksi ohutseinäisten kuparisten laakerikehien seinämän paksuuden ja samankeskisyyden säilyttäminen 10 µm:n sisällä määrittää häkin dynaamisen tasapainon ja melutason tarkkuusmoottorisovelluksissa. Toimittaja, jolla on oma työkalusuunnittelu ja CNC-hiontaominaisuudet, on paremmassa asemassa pitämään mikrotoleranssit miljoonien osumien yli.
Pinnan viimeistely ja jälkikäsittely
Monia kuparimeistoja käytetään sellaisenaan, luottaen alkuperäiseen korroosionkestävyyteen. Kun tarvitaan lisäsuojaa tai juotettavuutta, galvanoitua tina-, hopea- tai nikkelipinnoitetta käytetään valikoivalla tai kokonaispinnoitusprosessilla. Passivointikäsittelyt ja tummumista estävät pinnoitteet ovat yleisiä messinkikomponenteille, jotka on tarkoitettu näkyvään tai ankariin ympäristöihin. Leimaustoimittajan tulee validoida pinnoitteen tarttuvuus lämpöshokkitestauksella ja mitata pinnoitteen paksuus mikroleikkauksina.
Kuparin leimausosien tyypilliset sovellukset
Leimattujen kuparikomponenttien monipuolisuus heijastuu niiden läsnäolossa eri toimialoilla nanometrin mittakaavan siruliitännöistä raskaisiin teollisuuskojeisiin. Seuraavat esimerkit edustavat arvokkaita sovelluksia, joissa kuparin ominaisuudet mahdollistavat suoraan tuotteen suorituskyvyn.
Sähkö- ja elektroniikkakomponentit
Yli 60 % kuparin kulutuksesta leimatussa muodossa päätyy sähkönjakeluun ja elektroniikkaliitäntöihin. Riviliittimiä, sulakepidikkeita, maadoitushihnoja ja EMI/RFI-suojuksia tuotetaan miljardeja vuosittain. Fosforipronssileimaiset koskettimet ovat modulaaristen liittimien ja älykortinlukijoiden selkäranka, joissa johdonmukainen liitäntävoima ja pitkäaikainen luotettavuus ovat kiistattomia.
Autojen ja teollisuuden laakerit
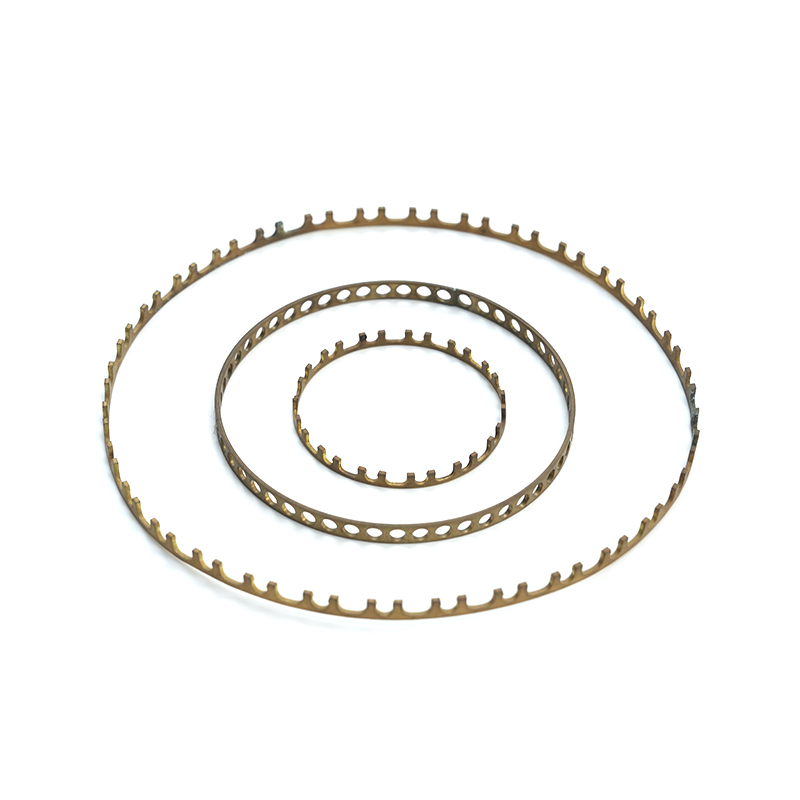
Kuparilejeeringeillä on kriittinen, mutta usein näkymätön rooli pyörivissä laitteissa. Ohutseinäiset kupariset laakerikotelot pitävät vierintäelementit nopeissa sähkömoottorin laakereissa yhdistäen keveyden ja erinomaisen voiteluaineen yhteensopivuuden. Messinkilaakereiden pölysuojukset ja tiivisteen pidikkeet suojaavat lialta ja säilyttävät tarkan aksiaalisen sijainnin. Näiden komponenttien on kestettävä keskipakovoimat, lämpöjaksot -40 °C:sta 150 °C:seen ja miljoonia pyörimissyklejä ilman muodonmuutoksia.
Lämmönhallintaratkaisut
Prosessorin jäähdytyselementin ripoista tehopuolijohdepohjalevyihin, meistetut kupariosat tarjoavat lämpöpolun, joka tarvitaan pitämään liitoslämpötilat turvallisissa käyttörajoissa. Kupariset tai leimatut rivat tarjoavat suuren pinta-alan ja alhaisen ilmapuolen painehäviön, mikä on kriittistä palvelimen jäähdytyksessä. Kyky leimata monimutkaisia ripageometrioita ja sitten juottaa tai juottaa ne lämpöputkiin osoittaa useita toisiaan täydentäviä prosesseja, joita pätevä meistotoimittaja voi koordinoida.
Kuparileimausosien hankinta: Ostajan tarkistuslista
Hyvin valmisteltu tarjouspyyntöpaketti nopeuttaa lainaustarkkuutta ja paljastaa toimittajan teknisen syvyyden ennen työkaluinvestointeja. Seuraavissa osioissa kerrotaan, mitä tietoja pitää kerätä ja miten valmistusosaaminen arvioidaan.
Mitä valmistaa ennen tarjouksen pyytämistä
- Yksityiskohtainen 2D-piirustus ja 3D-CAD-malli: Sisällytä kaikki kriittiset mitat, toleranssit ja peruspisteviittaukset.
- Materiaalin erittely: Seoslaatu, karkaisu (esim. H02, H04) ja mahdolliset ensisijaiset toimittajan sertifikaatit.
- Vuotuinen määrä ja toimitusnopeus: Arvioi, onko osa tasaisesti ajettava tuote vai piikkinen projektipohjainen kysyntä.
- Pintakäsittelyn vaatimus: Määritä, onko paljas kupari hyväksyttävää vai sovelletaanko pinnoitus-, passivointi- tai puhdistusjäämien rajoja.
- Sovellusympäristö: Käyttölämpötila-alue, altistuminen kemikaaleille ja liitososien materiaalit paljastavat piileviä riskejä, jotka vaikuttavat materiaali- ja pinnoitusvalintoihin.
Laadun varmistus ja sertifioinnit
Osaava kuparileimaustoimittaja osoittaa tilastollisen prosessinhallinnan prosessikykyindeksien avulla (Cpk ≥ 1,33 kriittisille ominaisuuksille) ja ylläpitää ISO 9001 -sertifioitua laadunhallintajärjestelmää. Autoluokan turvakomponenteille IATF 16949 -sertifikaatti lisää ylimääräisen kerroksen vikojen ehkäisyä ja jäljitettävyyttä. Saapuvien materiaalitodistusten tulee osoittaa ASTM B152:n tai vastaavan vaatimustenmukaisuus, ja erän jäljitettävyys takaisin tehtaalle on normaali odotus. Ensimmäisen artikkelin tarkastusraportit, jotka sisältävät täysimittaisen asettelun, johtavuusmittaukset ja leimattujen reunojen mikrografisen poikkileikkauksen, tarjoavat objektiivista näyttöä prosessin kypsyydestä.
Toimittajan valmiuksien arviointi
Arvioi kappalehinnan lisäksi oman työkalujen suunnittelun ja valmistuksen laajuus, puristustonnimäärä (yleensä 25–400 tonnia kuparin meistossa) ja toissijaiset toiminnot, kuten kierteitys, niittaus tai automaattinen optinen tarkastus. Toimittaja, joka suunnittelee omat progressiiviset meistinsä ja ylläpitää työkaluhistoriatietokantaa, voi reagoida nopeammin suunnittelumuutoksiin ja ajoittaa työkalun huollon ennakoivasti. Etsi dokumentoitua kokemusta ohutseinäisten kuparisten laakerikorien, monimutkaisten jäähdytyselementtien ripojen tai jatkuvien fosforipronssisten kontaktiliuskojen valmistamisesta – nämä sovellukset vaativat syvällistä materiaalituntemusta ja prosessin hallintaa, joita yleisimmillä leimaustaloilla ei ole.
Tarkkuuskuparin leimaus on materiaalitieteen, työkalutekniikan ja volyymivalmistuksen taloustieteen risteyksessä. Ankkuroimalla spesifikaatio hallitsevaan toiminnalliseen vaatimukseen ja kysymällä toimittajilta yksityiskohtaisia prosessikysymyksiä varhaisessa vaiheessa suunnittelu- ja hankintatiimit voivat varmistaa suorituskykytavoitteet täyttävät komponentit ilman piilokustannuksia. Parhaat kuparin leimaustulokset saadaan suunnittelu-valmistuskumppanuuksista, joissa toimittajan materiaali- ja työkaluosaaminen otetaan käyttöön konseptivaiheesta lähtien.