简体中文
UUTISET
Kotiin / Uutiset / Teollisuusuutiset / Progressiivinen muottisuunnittelu: prosessi, nauhan asettelu, toleranssit ja työkalukustannukset

Insinööri lähettää osatulosteen ruostumattomasta teräksestä valmistettuun kannattimeen, joka istuu turboahtimen lähellä uudessa ajoneuvoalustassa. Suunniteltu tilavuus on 400 000 kappaletta vuodessa ja yhden kiinnitysreiän toleranssin tulee olla /-0,05 mm. Työkalujen toimittaja vastaa muutamassa päivässä nauha-asettelulla, joka näyttää, kuinka kela puhkaistaan, leikataan, muotoillaan ja leikataan valmiiksi kannattimeksi noin 250 iskulla minuutissa. Tämä vastaus on silloin, kun progressiivinen meistisuunnittelu joko ansaitsee pysyvyyden tai alkaa aiheuttaa ongelmia.
Progressiivinen meistinsuunnittelu on useiden leimaustoimintojen järjestely yhdelle meistisarjalle siten, että jokainen puristusisku tuottaa täydellisen osan. Se ansaitsee erityistä huomiota, koska muotin asettelu määrittää jokaisen työkalun käyttöiän aikana valmistetun osan laadun, itse työkalun hinnan sekä tilauksen ja tuotannon välisen toimitusajan.
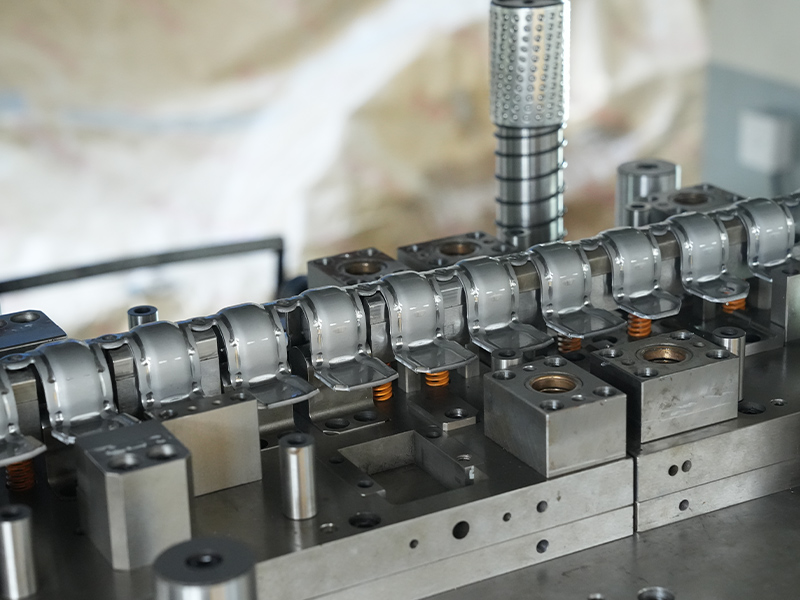
Progressiivinen meisti toimii jatkuvalla metallinauhalla. Nauha etenee jokaisella painalluksella kiinteän etäisyyden, jota kutsutaan nousu- tai syöttöpituudeksi. Jokaisella asemalla tehdään yksi toimenpide: pilottireikä lävistetään, ääriviivat leikataan, laippa taivutetaan, kuppi piirretään tai piirre kohokuvioidaan. Loppuasemalla valmis osa erotetaan kantonauhasta, joka on kuljettanut sen muotin läpi.
Progressiivisen muottisuunnittelun pääelementit ovat:
Järjestys ja kantolaitteen suunnittelu eivät ole yksityiskohtia. Ne ovat koko prosessin selkäranka, koska jokainen loppupään asema riippuu materiaalin saapumisesta oikeaan paikkaan oikeassa muodossa.
Progressiivinen muottisuunnittelu noudattaa toistettavaa työnkulkua. Minkä tahansa vaiheen ohittaminen näkyy yleensä myöhemmin painostuksen ongelmana.
Nauhan asettelu on tärkein vaihe. Huonoa layoutia, jossa on epävakaa kantoaalto tai heikko pilotointi, ei voida korjata paremmalla koneistuksella; se epäonnistuu painossa, joskus vasta sen jälkeen, kun tuhansia osia on valmistettu. Tästä syystä kokeneet meistisuunnittelijat viettävät enemmän aikaa nauhan asetteluun kuin mihinkään muuhun vaiheeseen.
Materiaalien käyttäytyminen on jokaisen progressiivisen muottisuunnittelun lähtökohta. Kovemmat teräslajit, kuten ruostumaton teräs 304, 316 ja 410, kovettuvat muovauksen aikana, joten muotin on jätettävä riittävästi tilaa ja joskus siihen on kuuluttava jännityksenpoistovaiheita. Alumiini ja sen lejeeringit muodostuvat helposti, mutta taipuvat sappimaan työkalun pinnoille, joten voitelu, kiillotettu työkaluteräs ja valvotut välykset ovat välttämättömiä. Kuparilejeeringit tarjoavat erinomaisen johtavuuden ja taipuisuuden, mutta vaativat teräviä työkaluja pitämään purseet poissa sähköisiltä kosketusalueilta. Sinkitty tai galvanoitu teräs voi menettää pinnoitteensa leikattujen reunojen kohdalla, joten suunnittelijan on valvottava välystä ja reunageometriaa kerroksen suojaamiseksi.
| Materiaali | Tyypillisiä progressiivisia muotin osia | Suunnittelunäkökohdat |
|---|---|---|
| Ruostumaton teräs (304, 316, 410) | Kannakkeet, tiivisteet, lämpösuojat | Työ kovettuu; tarvitsee runsaasti selvityksiä ja joskus leimauksen jälkeistä käsittelyä |
| Alumiini ja alumiiniseokset | Jäähdytyslevyt, latausliittimet | Kevyt ja muotoiltava; kellon räjähdys, joustavuus ja pintakäsittely |
| Kuparia ja messinkiä | Liittimet, tapit, laakerikannet | Erinomainen muovattavuus; teräviä työkaluja tarvitaan jäysteen hallintaan |
| Sinkki ja galvanoitu teräs | Moottorikotelot, iskunvaimentimet | Pinnoite voi hilseillä; tiukka välys säilyttää reunasuojan |
An autojen teräslaippa on hyvä esimerkki osasta, joka näyttää yksinkertaiselta, mutta riippuu suuresti etenemisestä. Laipan geometria, reikäkuvio ja tasaisuusvaatimukset pakottavat suunnittelijan yleensä yhdistämään lävistys-, trimmaus- ja muovausasemia, ja muotin on säilytettävä mittojen vakaus pitkien tuotantoajojen aikana.
 Custom Automotive Steel Flange Suppliers, Company Changzhou Dingjia Metal Technology Co., Ltd. on kiinalainen räätälöityjen autojen teräslaippatoimittaja ja autoteollisuuden teräslaippayritys,... Näytä tuote →
Asemien välinen jako määrittää syöttöpituuden ja puolestaan iskua kohti valmistettujen osien lukumäärän. Lyhyempi jako lisää tehoa, mutta voi jättää liian vähän tilaa syvämuovaustyökaluille. Kantonauhan on pysyttävä riittävän vahvana siirtääkseen osan jokaisen aseman läpi, mutta kuitenkin riittävän kapea materiaalin käytön korkeaksi pitämiseksi. Luotsaus on turvallista vain silloin, kun pilottireiät säilyvät loppuasemalle asti, joten layout ei saa leikata niitä pois liian aikaisin. Näiden kompromissien vuoksi nauhan asettelun tarkistukset ovat tärkeitä ennen työkalujen aloittamista.
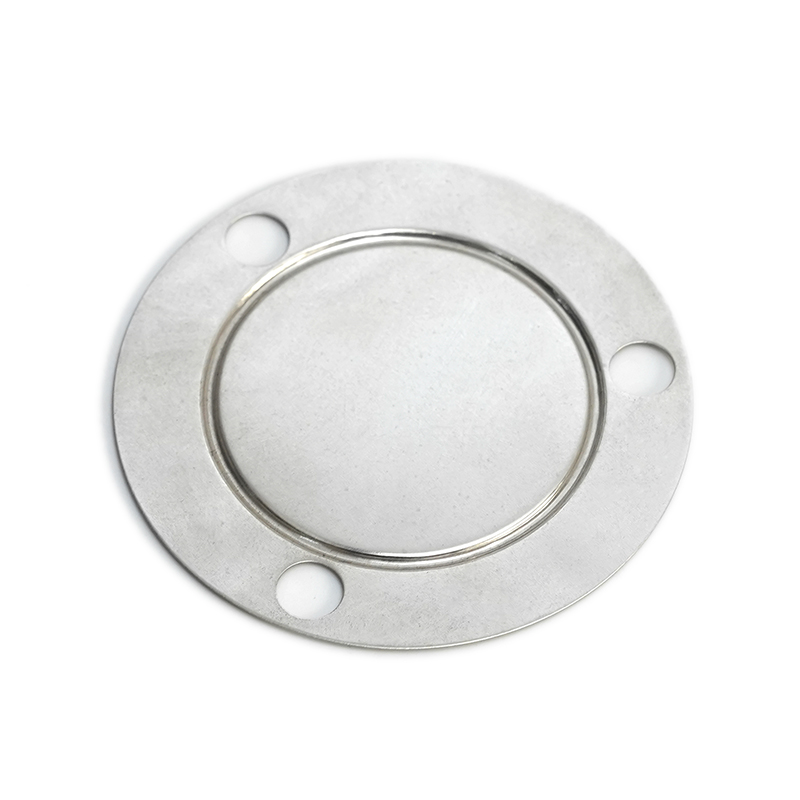
Moderni progressiivinen suutinsuunnittelu pitää rutiininomaisesti reikien asennon /-0,05 mm:ssä ja tasaisuuden 0,1 mm:n sisällä pienten ja keskikokoisten osien kohdalla, mutta saavutettavat arvot riippuvat materiaalin paksuudesta, nauhan leveydestä, osan koosta ja asemien lukumäärästä. Korkean lämpötilan moottorisovelluksissa a ruostumattomasta teräksestä valmistettu turbotiiviste vaatii tiukkaa tasaisuutta ja jäysteettömiä reunoja, koska kaikki epätäydellisyydet voivat vaarantaa tiivisteen. Muotisuunnittelija, joka ymmärtää kunkin ominaisuuden toiminnan, tietää, mitkä toleranssit ovat kriittisiä ja mitkä toissijaisia, ja tämä tieto vaikuttaa suoraan työkalujen kustannuksiin.
 Räätälöidyt ruostumattomasta teräksestä valmistetut turbotiivisteet, Company Changzhou Dingjia Metal Technology Co., Ltd. on kiinalainen ruostumattoman teräksen turbotiivisteiden toimittaja ja ruostumattoman teräksen turbomeri... Näytä tuote →
Progressiivinen meisti on harvoin halvin tapa rakentaa prototyyppi, eikä se ole oikea vastaus jokaiseen osaan. Itse työkalu voi maksaa muutaman tuhannen dollarin yksinkertaisesta kaksiasemaisesta suunnittelusta tai reilusti yli kuusi lukua monimutkaisessa muotissa, jossa on monia muovaustoimintoja. Taloustiede suosii yleensä progressiivista meistiä, kun vuotuinen volyymi on tarpeeksi korkea, jotta alhaiset osakustannukset kompensoivat työkaluinvestoinnin.
Aikataulun mukaan tyypillisen progressiivisen suulakkeen suunnittelu ja rakentaminen pieneen leimaamiseen kestää neljästä kymmeneen viikkoa. Monimutkainen geometria, kovat materiaalit ja tiukat toleranssit laajentavat tätä ikkunaa, koska kokeilu ja näytteenotto kestää kauemmin. Suunnittele vähintään yksi näytehyväksyntäkierros ja vahvista, kuka maksaa suunnittelupäivityksistä aiheutuvat muutokset asiakaspuolella.
Progressiivisen muottisuunnittelun tärkeimpiä kustannustekijöitä ovat:
Jopa kokeneet tiimit näkevät samat ongelmat toistuvan progressiivisessa muottisuunnittelussa. Näiden ongelmien varhainen tunnistaminen vähentää ostajan riskiä.
Useimmilla näistä ongelmista on yksi perimmäinen syy: suutin suunnitellaan ennen kuin materiaali ja prosessi on täysin ymmärretty. Toimittaja, jolla on tuotantokokemusta useista eri materiaaleista, voi ilmoittaa näistä ongelmista tarjouksen yhteydessä kokeilun sijaan.
Oikea kumppani tuo enemmän kuin puristimen ja kuopan. Etsi toimittaja, joka suunnittelee ja rakentaa omat progressiiviset muottinsa, jolla on puristinkapasiteetti suorittaa tuotanto itse ja joka pystyy osoittamaan kokemusta sekä rauta- että ei-rautametallien käytöstä. Laadunhallintajärjestelmä lisää luottamusta siihen, että työkalut, näytteenotto ja tuotantovaiheet dokumentoidaan. Mikä tärkeintä, toimittajan tulee olla valmis keskustelemaan nauhan asettelusta, toleranssistrategiasta ja materiaalivalinnasta ennen tarjouksen lukitsemista.
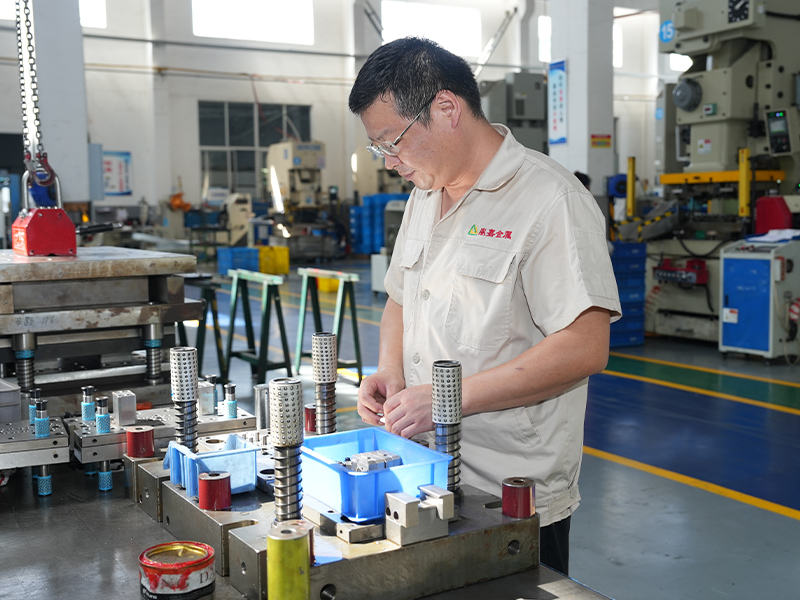
Changzhou Dingjia Metal Technologyssa sama insinööritiimi, joka suunnittelee progressiivisen muotin, tukee myös muotin kokoonpanoa ja leimauslinjaa. Meistokapasiteettimme on 500 tonnia ja tuotantovalikoimamme kattaa ruostumattoman teräksen, raudan, autoteräksen, alumiinin, kupari- ja sinkkipohjaiset osat. Tämä rakenne tarkoittaa, että materiaaliosaaminen ja valmistuspalaute menevät suoraan jokaiseen suunnitteluarviointiin. Uusissa energianlatauspaaluprojekteissa olemme soveltaneet myös progressiivisia stanssausmenetelmiä komponentteihin, kuten meistetty alumiininen tuulettimen lämpölevy , jossa lämpösuorituskyky, tasaisuus ja pinnan laatu ovat tärkeitä.
 Mukautettu leimattu alumiininen tuulettimen lämpölevy Uudet energian latauspaalupistokkeen toimittajat, Changzhou Dingjia Metal Technology Co., Ltd. on Kiinassa räätälöity leimattu alumiinituulettimen lämpölevy uusi energialatauspaalupistoketoimittaja ja ... Näytä tuote →
Valmistaudu seuraavaan osaan tutustumalla meidän käytännöllinen opas tarkkuusleimausosiin nähdäksesi, kuinka materiaalit, työkalut ja tuotantotekijät ovat vuorovaikutuksessa. Jos sinulla on jo tuloste tai 3D-malli, voit tehdä sen ota yhteyttä tiimiin keskustellaksesi nauhan asettelusta ja työkalusuunnitelmasta, ennen kuin sitoudut täysiin investointeihin.
Progressiivinen muottisuunnittelu palkitsee insinöörejä ja ostajia, jotka katsovat tarjousta pidemmälle. Liustojen asettelu, asemajärjestys, työkaluterästen valinta ja muotin takana oleva materiaalituntemus ratkaisevat kaikki, saapuuko osasi ajoissa, kestääkö toleranssi ja pysyykö volyymi edullisena. Pyydä nähdäksesi asettelun, kyseenalaista oletukset ja valitse kumppani, jonka meistininsinöörit keskustelevat kanssasi ennen teräksen leikkaamista.
Sähköpostiosoitettasi ei julkaista. Vaadittavat kentät on merkitty *
Kulutuskestävä ja korkeapaine ruostumattomasta teräksestä valmistettu välilevy on suunniteltu kestämään olosuhteet ja tarjoamaan poikkeuksellisen suorituskyvyn useissa teollisuussovelluksissa. Prem...
Katso yksityiskohdat
Leimattu ruostumattomasta teräksestä valmistettu lämpökilpi on tarkkuusmuotoinen autokomponentti, joka on suunniteltu suojaamaan kriittisiä järjestelmiä liialliselta lämmöltä. Tämä lämmönsuoja on v...
Katso yksityiskohdat
Rautamoottorin vääntömomentin muunninkomponenttien leimausosat ovat tarkkuusmuodostettuja komponentteja, jotka on erityisesti suunniteltu vääntömomentin muuntajille autojen voimansiirtojärjestelmis...
Katso yksityiskohdat
Leimattu rautaventtiilin ydinkokoonpano valmistetaan käyttämällä leimaustekniikkaa ja valmistettu korkealaatuisesta rautamateriaalista, tarkasti leimattu muotoon. Tätä komponenttia käytetään laajas...
Katso yksityiskohdat
65 miljoonan raudan leimattu istuimen säätäjälevy on tarkkuusmuodostettu metallileimauskomponentti, joka on valmistettu korkean hiilen teräksestä (65mn), materiaalista, joka tunnetaan sen kovuudest...
Katso yksityiskohdat
Rautavaihteiden sitoutumiskiinnike on vankka, tarkkuusmuodostettu komponentti, joka on suunniteltu varmistamaan hammaspyörien turvallinen ja tehokas sitoutuminen erilaisiin mekaanisiin järjestelmii...
Katso yksityiskohdat
Uuden energian latauspaalun pistoketta varten leimattu alumiinituulettimen lämpölevy on avainkomponentti, joka on valmistettu alumiiniseoksesta leimaustekniikan avulla, jota käytetään laajasti uusi...
Katso yksityiskohdat
Kupari-ohuenseinäinen laakerihäkki on olennainen komponentti, joka on suunniteltu käytettäväksi tarkkuuslaakereissa, ja se tarjoaa kestävyyden ja tehokkaan suorituskyvyn erilaisissa teollisuussovel...
Katso yksityiskohdat
Kupari-tinattu solenoidiventtiilin PIN-neulakäyttö on tarkkuusmuodostettu komponentti, joka on suunniteltu parantamaan erilaisissa teollisuussovelluksissa käytettyjen solenoidiventtiilien suoritusk...
Katso yksityiskohdat
Kuparin hopeapinnoitettu vesipumpun solenoidiventtiilin tappia on korkean suorituskyvyn, tarkkuusmuodostettu komponentti, joka on suunniteltu toiminnallisuuteen vesipumpun solenoidiventtiileissä. T...
Katso yksityiskohdat
Leimattu kuparipohjainen uusi energialatauspaalupistoke on korkean suorituskyvyn liitin, joka on erityisesti suunniteltu uusille energian sähköajoneuvojen latausasemille. Valmistettu korkealaatuise...
Katso yksityiskohdat
Puhdas sinkkilevy-iskunvaimennin on korkean suorituskyvyn, kestävä ratkaisu, joka on suunniteltu parantamaan erilaisten koneiden ja laitteiden toiminnallisuutta ja pitkäikäisyyttä. Puhtaasta sinkki...
Katso yksityiskohdatyhteystiedot
Address: No.6 Qiashang North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsun maakunta
TEL: 86-15050692548
Jos olet kiinnostunut tuotteistamme, ota yhteyttä meihin
 Rauta- ja ei-rautametallileimattevalmistajat